Pour choisir une entreprise d’usinage, cinq points suffisent à faire le tri :
- le parc machines correspond au matériau et à la forme de votre pièce ;
- la tolérance annoncée est tenue sur des cotes comparables aux vôtres ;
- l’atelier absorbe votre volume, de la pièce unique à la série ;
- le contrôle qualité est documenté, avec des moyens de mesure identifiés ;
- le délai est ferme et le devis détaille matière, usinage et traitement.
Un atelier clair sur ces cinq réponses vaut mieux qu’un devis nettement moins cher mais imprécis.
Trouver une entreprise d’usinage ne se résume pas à comparer trois chiffrages. Le secteur réunit des milliers d’ateliers en France, du décolleteur familial au sous-traitant équipé de centres cinq axes, et tous ne savent pas produire la même pièce. La vraie difficulté n’est pas de dénicher un prestataire, elle est d’identifier celui dont le parc machines, la métrologie et la charge de travail collent à votre besoin. Ce guide passe en revue les critères qui départagent réellement deux ateliers, les ordres de grandeur de prix et de délais, puis les questions à poser avant de valider un devis.
Ce qu’une entreprise d’usinage apporte concrètement à un donneur d’ordre
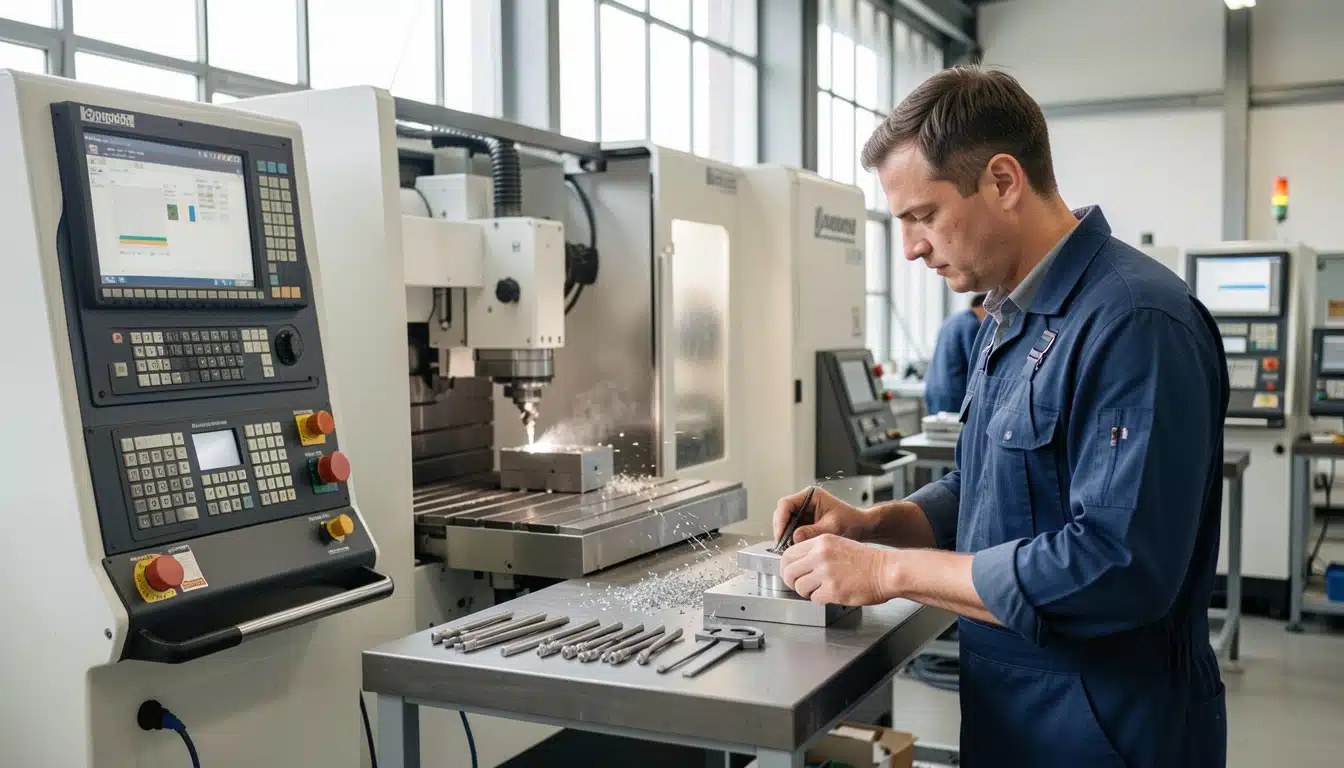
L’usinage regroupe les procédés qui retirent de la matière pour amener un bloc brut à sa géométrie finale. Tournage, fraisage, perçage, alésage, rectification, électroérosion, découpe au fil : chaque technique répond à une famille de formes et de tolérances. Une entreprise d’usinage met donc à disposition des machines, des outillages, des programmes et un savoir-faire de réglage que peu d’industriels gardent en interne.
Ce qu’on lui confie varie énormément d’un client à l’autre. Un bureau d’études commande une pièce unique pour valider un concept. Un fabricant de machines spéciales réclame quelques dizaines de pièces répétitives. Un équipementier aéronautique ou médical attend des milliers de références tracées, avec un dossier de contrôle par lot. Le même atelier peut parfois couvrir ces trois cas, mais rarement avec la même efficacité économique.
Il faut aussi distinguer l’usinage à l’unité de la production répétitive. Sur les volumes, les règles changent : bridage dédié, outillage spécifique, contrôle statistique, approvisionnement matière négocié. Le sujet est développé dans notre article sur les Spécificités de la fabrication en série de pièces métalliques, utile avant de lancer un appel d’offres sur une série.
Les critères chiffrés qui séparent deux ateliers d’usinage
Deux entreprises d’usinage peuvent afficher la même spécialité et ne pas être interchangeables. La comparaison devient beaucoup plus simple quand on transforme les arguments commerciaux en données vérifiables.
| Critère | Ce qu’il faut demander | Ordre de grandeur courant |
|---|---|---|
| Tolérance | IT tenu sur des cotes critiques comparables | ± 0,05 mm en fraisage classique, ± 0,01 mm en précision |
| Parc machines | Nombre d’axes, courses, capacité de tournage | 3 à 5 axes, pièces jusqu’à environ 1 m |
| Volumes | Taille minimale et maximale des lots | De la pièce unique à plusieurs milliers d’unités |
| Matériaux | Aluminium, aciers, inox, titane, plastiques techniques | Variable selon les outillages et lubrifiants |
| Contrôle | Moyens de métrologie et traçabilité | Pied à coulisse, micromètre, machine à mesurer tridimensionnelle |
| Traitements | Sous-traitance anodisation, thermique, revêtement | Partenaires identifiés ou non |
Une réponse évasive sur la tolérance ou sur les moyens de contrôle doit alerter. Un atelier sérieux connaît ses limites et sait dire quelles pièces il refuse, ce qui est souvent plus rassurant qu’un oui systématique.
Usinage en Auvergne : un tissu industriel qui joue la proximité
La région possède une histoire industrielle ancienne, portée par la mécanique, le caoutchouc, l’agroalimentaire et la sous-traitance automobile. Ce tissu dense a un avantage concret pour un donneur d’ordre : la distance. Un atelier situé à moins d’une heure de route simplifie les allers-retours d’une pièce à retoucher, les essais de montage et les réunions de mise au point.
Cette proximité ne remplace pas la compétence technique, mais elle change l’économie d’un projet. Un déplacement de deux heures pour valider un montage coûte moins qu’un transport express de pièces entre deux régions, surtout quand la série est petite et les modifications fréquentes. L’industrie, une entreprise à part entière, se joue aussi dans ces arbitrages logistiques.
Le tissu local compte également des structures de taille intermédiaire qui investissent dans leur image et leurs locaux. Certaines démarches observées chez Ces entreprises auvergnates qui bricolent l’aménagement de leurs bureaux traduisent une même logique : soigner l’accueil client et la visite d’atelier, parce qu’un audit fournisseur se gagne parfois sur place.
Sous-traitance, régie ou atelier interne : quel montage retenir
Trois modèles coexistent. La sous-traitance classique confie la pièce et la responsabilité du résultat à l’atelier. La régie installe un opérateur de l’atelier dans vos locaux, sur vos machines, avec une facturation à l’heure. L’atelier interne, enfin, internalise la production et n’externalise que les pics de charge.
Le choix dépend surtout de la variabilité de votre demande. Une production stable et répétitive justifie souvent l’internalisation à moyen terme. Une activité par à-coups, avec des pointes imprévisibles, se prête mieux à la sous-traitance ou à un renfort ponctuel. La question du renfort se pose alors, avec une variante juridique fréquente chez les petits ateliers : Peut on embaucher en auto entrepreneur pour absorber un surcroît de charge sans créer un poste permanent ?
Les erreurs qui coûtent cher quand on confie une pièce à usiner
La plupart des litiges ne viennent pas d’un défaut de machine, mais d’un dossier incomplet au départ. Quelques situations reviennent régulièrement.
- Un plan sans tolérance générale ni spécification matière : l’atelier interprète, et l’interprétation ne correspond pas toujours à l’attente.
- Un délai annoncé sans marge, alors que l’approvisionnement en matière prend souvent plus de temps que l’usinage lui-même.
- Un traitement de surface oublié dans le chiffrage, qui réapparaît en surcoût après production.
- Un contrôle réclamé sans définir les cotes critiques, ce qui rend le dossier de mesure inexploitable.
- Une commande passée à un atelier sans vérifier sa charge réelle au moment du lancement.
À l’inverse, un atelier qui pose des questions précises avant de chiffrer donne souvent un meilleur résultat qu’un atelier qui accepte tout en silence. Cette exigence de clarté n’est pas propre à la mécanique : dans d’autres secteurs, Quand l’entreprise se transforme en œuvre d’art, le soin apporté au détail devient lui aussi un argument commercial.
Prix, délais et volumes : ce qui fait bouger un devis d’usinage
Le prix d’une pièce usinée dépend de quatre postes : la matière, le temps de cycle, la préparation et le contrôle. La matière pèse d’autant plus que la pièce est grosse et le matériau noble. Le temps de cycle dépend de la complexité géométrique et du nombre de reprises. La préparation, elle, se dilue sur la série : un programme et un montage amortis sur 500 pièces coûtent beaucoup moins par unité que sur 5.
Les délais suivent une logique proche. Un prototype peut sortir en quelques jours si l’atelier a la matière en stock. Une série demande d’abord un approvisionnement, puis un lancement, puis un contrôle. Sur des pièces traitées ou rectifiées, il faut ajouter les passages chez les sous-traitants de traitement, qui allongent souvent le planning de plusieurs jours.
Un conseil pratique : demander un chiffrage séparé pour la pièce unique et pour la série. L’écart entre les deux révèle immédiatement le poids de la préparation et aide à décider s’il vaut mieux lancer un prototype avant d’engager la production.
Les questions à poser avant de valider un atelier d’usinage
Une visite ou un échange téléphonique bien mené remplace souvent plusieurs devis. Les points suivants méritent une réponse claire, pas une formule commerciale.
- Quelles cotes seront contrôlées, avec quel instrument, et sous quelle forme le résultat sera transmis ?
- Quelle est la charge de l’atelier sur les quatre prochaines semaines ?
- La matière est-elle stockée sur place ou commandée à chaque affaire ?
- Qui programme et qui règle les machines ?
- Que se passe-t-il en cas de non-conformité : retouche, remplacement, avoir ?
- Les traitements et revêtements sont-ils sous-traités, et à quel délai ?
Ces réponses pèsent davantage qu’une remise de quelques points. Un atelier qui connaît ses délais et ses limites évite les mauvaises surprises, alors qu’un prix bas obtenu sur un planning irréaliste se paie plus tard en heures perdues.
Combien coûte l’usinage d’une pièce à l’unité ?
Aucun barème public ne s’applique ici, car le prix dépend de la matière, de la complexité et du temps de préparation. Pour une pièce simple en aluminium, un ordre de grandeur se situe souvent entre quelques dizaines et quelques centaines d’euros, préparation incluse. Une pièce complexe en inox ou en titane, avec plusieurs reprises et un contrôle dimensionnel poussé, peut dépasser le millier d’euros à l’unité. La bonne méthode reste de demander un chiffrage détaillé, avec le poste préparation isolé du temps de cycle.
Comment vérifier la capacité technique d’un atelier avant de commander ?
Trois vérifications suffisent souvent. Demandez la liste des machines avec leurs courses et leurs axes, puis un exemple de pièce comparable à la vôtre déjà produite. Demandez ensuite quels moyens de métrologie sont utilisés et si un rapport de contrôle peut être fourni. Enfin, posez la question des matériaux déjà usinés : un atelier à l’aise sur l’aluminium ne l’est pas forcément sur l’inox ou le titane.
Faut-il privilégier un atelier local ou un sous-traitant à bas coût ?
Tout dépend du risque accepté. Un atelier proche facilite les retouches, les essais et les échanges techniques, ce qui compte sur les pièces complexes ou les petites séries. Un sous-traitant éloigné peut être pertinent sur une référence stable, parfaitement définie et produite en grande quantité. Le calcul doit intégrer le coût du transport, le délai de réaction en cas de problème et le temps passé à distance.
Quels délais prévoir pour une première série ?
Comptez généralement une à deux semaines pour l’approvisionnement matière et la préparation, puis le temps d’usinage proprement dit. Une pièce simple peut sortir en quelques jours si la matière est en stock. Une série avec traitement thermique, rectification ou revêtement ajoute facilement une semaine supplémentaire, car elle dépend de sous-traitants extérieurs. Un planning réaliste se construit toujours avec une marge sur ces étapes.
Un atelier d’usinage peut-il produire un prototype avant la série ?
Oui, et c’est même la pratique la plus courante. Le prototype permet de valider la géométrie, les ajustements et le montage avant d’engager un outillage de série. Il coûte cher à l’unité, parce que la préparation n’est pas amortie, mais il évite souvent une erreur bien plus coûteuse sur un lot complet. Certains ateliers proposent d’ailleurs de déduire tout ou partie du coût du prototype si la série leur est ensuite confiée.